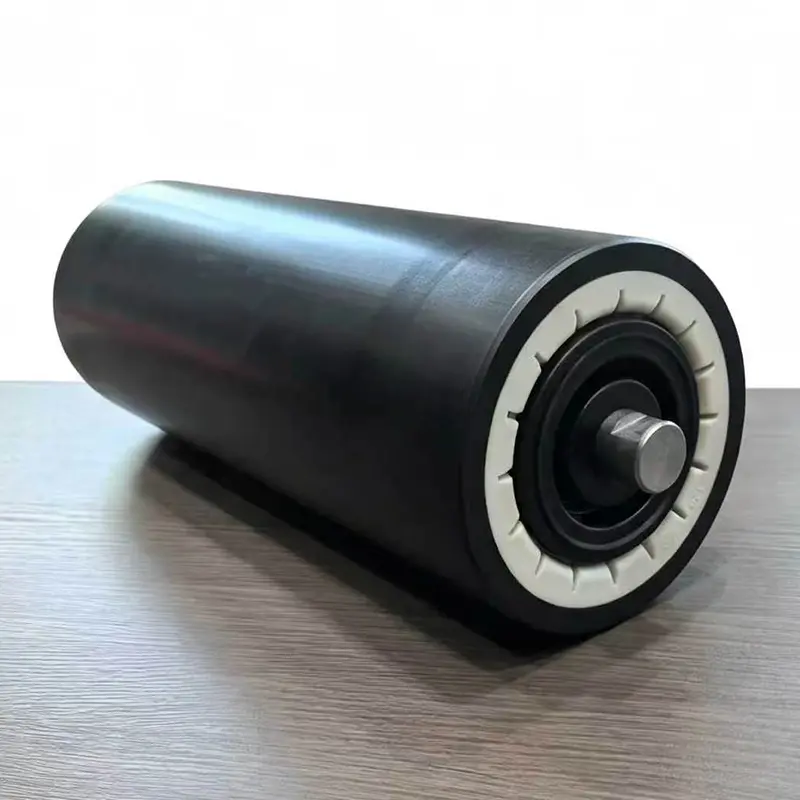
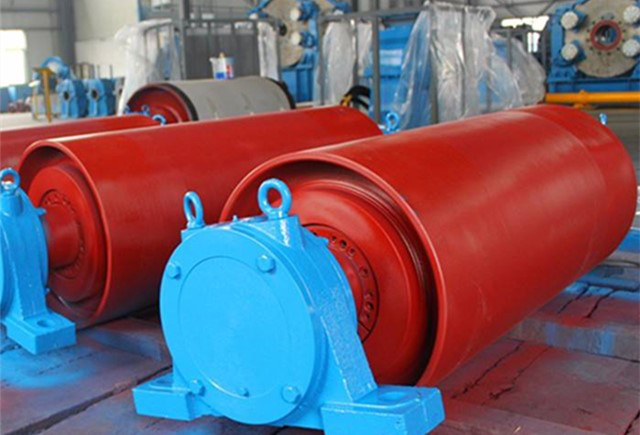
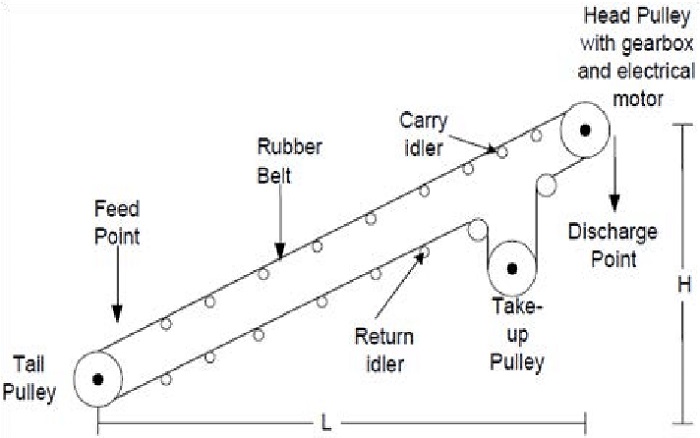
Le traitement des rouleaux fous comprend principalement les exigences de processus de deux parties : le corps du rouleau fou et l'arbre fou.
(1) Traitement du corps du rouleau
Dans la pratique, le découpage de machines-outils, les faces d'extrémité plates de tours, le chanfreinage, les butées de tournage, etc. sont toutes des méthodes de traitement traditionnelles. Il existe de nombreuses lacunes dans ces méthodes de traitement, telles que le serrage des deux extrémités en deux temps, il est difficile d'assurer la coaxialité des deux tours et la flexibilité de rotation du rouleau est médiocre, ce qui affectera la durée de vie du rouleau.
De plus, le centre du corps du rouleau est difficile à contrôler et doit être contrôlé manuellement, ce qui entraîne une erreur importante et une direction axiale facile à provoquer.
L'élan de canalisation est trop grand ou trop petit, l'écart n'est pas correctement ajusté et la rotation ne peut pas être contrôlée de manière flexible. La méthode de traitement la plus avancée est complétée par les trois étapes suivantes : utilisation d'une machine-outil de découpe de tuyaux à rouleaux, l'équipement est une coupe de tuyaux en acier à rouleaux de convoyeur à bande, les deux extrémités du chanfrein sont automatiquement complétées en même temps.
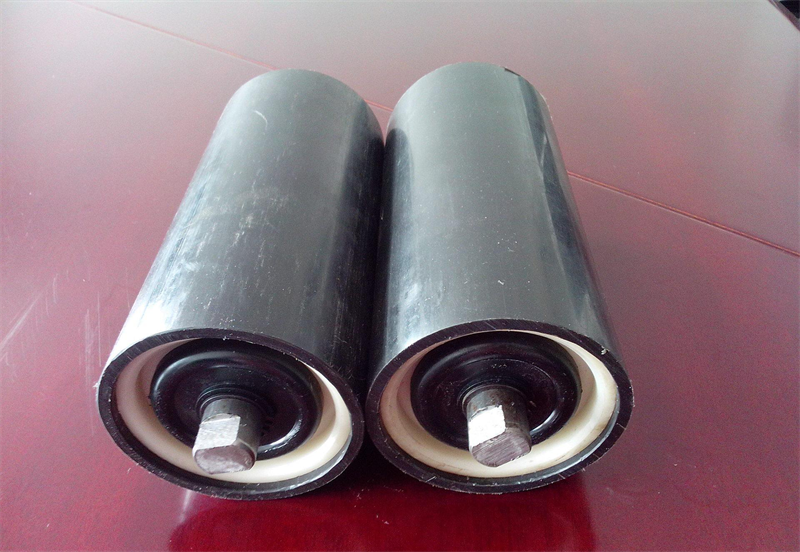
Alésage : la machine-outil utilisée dans cette opération est une machine-outil de forage automatique à double tête pour tuyaux en acier. Cette machine-outil est un équipement spécial pour l'automatisation. Elle peut traiter les deux extrémités du tuyau à rouleaux du convoyeur à bande et peut être traitée en même temps. Les avantages de son traitement sont : une précision élevée du traitement du corps, une vitesse rapide, un serrage unique et un traitement simultané des deux extrémités de la bouche pour assurer la coaxialité.
Soudage : entre le corps du rouleau et le siège du roulement d'estampage à compléter par soudage, dans ce document, l'utilisation d'une machine de soudage automatique à double tête protégée par du gaz CO2, un degré élevé d'automatisation et peut être traitée en même temps, non seulement pour assurer la coaxialité, améliorer la qualité du soudage, mais également réduire l'intensité du travail.
(2) Traitement de l'arbre intermédiaire
L'usinage de l'arbre de renvoi adopte un tournage fin à double centre ou un tournage grossier, puis après une rectification à double centre, l'avantage de cette méthode de traitement est : de garantir les exigences de coaxialité et les exigences de finition de l'ajustement au niveau du roulement monté.